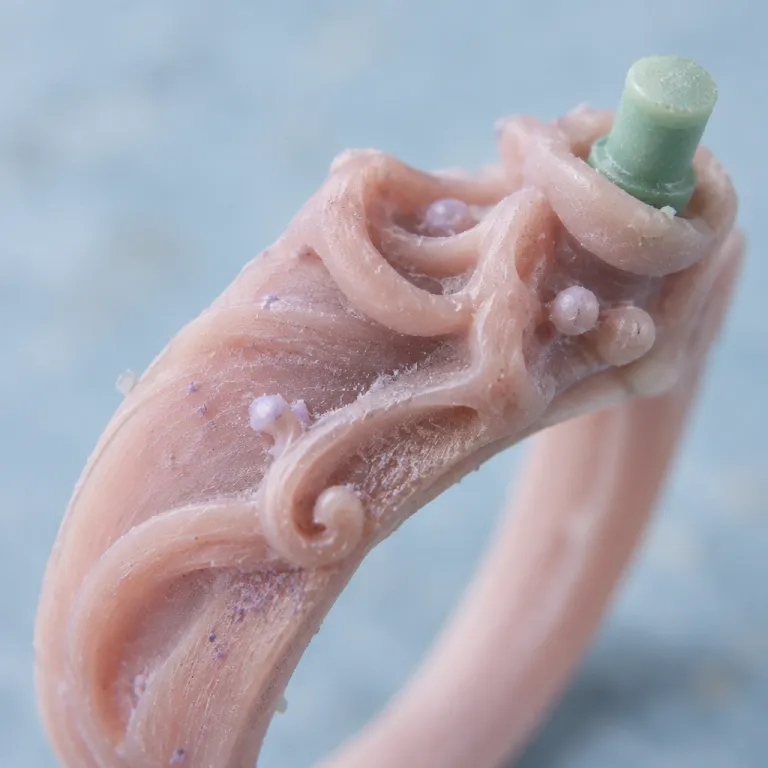
Un paradoxe d’atelier : détruire le modèle pour créer le bijou
La fonte à cire perdue en joaillerie repose sur une idée déroutante : sacrifier le modèle en cire pour faire naître le métal. Dans cette technique, chaque bijou commence par une maquette en cire soigneusement sculptée, puis ce prototype est enfermé dans un moule d’investissement en plâtre réfractaire qui sera brisé après la coulée, rendant la pièce unique par nature. La fonte, le moulage et la destruction finale du moule transforment un geste de perte en véritable stratégie de rareté.
Dans un atelier de fonderie spécialisé en bijoux, la première étape est toujours la conception du bijou en volume, que ce soit à la main ou par CAO. Le joaillier ou le fondeur réalise un modèle en cire, ou plusieurs modèles en cire, qui traduisent les courbes, les sertissages et les futurs emplacements de pierres, bien avant que le métal ne soit en fusion. Ce modèle en cire devient le cœur du processus de moulage, car toute imperfection de la cire se retrouvera dans la pièce finale.
Une fois les modèles en cire prêts, on les assemble sur un arbre de coulée, souvent appelé arbre en cire ou arbre métal lorsqu’il est déjà en alliage. Cet arbre ressemble à un petit arbre de Noël, chaque bijou en cire étant une branche reliée au tronc central qui guidera la fonte coulée. La fonderie prépare ensuite un moule en plâtre réfractaire, véritable moule d’investissement, qui englobe l’arbre en cire et fige dans la masse chaque futur bijou.
Ce plâtre réfractaire, mélange de gypse, de silice et de charges réfractaires, résiste à la chaleur de la basse fusion des métaux précieux. Pendant la cuisson, la cire fondue s’échappe par les canaux prévus, laissant un moulage parfaitement négatif, prêt à recevoir le métal en fusion. La cire perdue devient alors littéralement une « cire perdue », car le moule interne disparaît pour ne laisser qu’un vide précis, fragile et précieux.
Au moment de la coulée, le fondeur fait monter en température le bronze, l’or ou l’argent jusqu’à obtenir une véritable fusion de bronze ou une fusion d’or fluide. Ce métal en fusion est versé dans le moule en plâtre encore chaud, remplissant chaque empreinte de bijou avec une fonte coulée rapide et contrôlée. Quand le plâtre est cassé lors du décochage, l’arbre métal apparaît, porteur de toutes les pièces, chacune légèrement différente, car aucune fonte à la cire perdue n’est jamais parfaitement identique à une autre.
Du modèle en cire au métal précieux : anatomie d’une coulée
Dans la fonte à cire perdue en joaillerie, tout commence par un dessin, mais tout se joue dans le volume. La conception du bijou passe de la feuille à la cire, puis de la cire au métal, et enfin du métal à la main du polisseur qui révèle les lignes définitives. Chaque étape du moulage, du modèle en cire au moule en plâtre réfractaire, conditionne la netteté des sertissages et la précision des futurs emplacements de pierres.
Le joaillier façonne d’abord un bijou en cire à la main, ou imprime un modèle en cire en 3D pour des formes plus complexes. Ces modèles en cire sont ensuite retouchés avec des outils d’atelier très fins, limes, scalpels et fraises, pour préparer les zones de sertissage en clos, en griffes ou en grain, comme on le voit sur les bagues à diamants taille princesse des grandes maisons. Sur des créations inspirées des bijoux à diamants taille princesse, comme celles présentées dans cet article sur les bijoux à diamants taille princesse, la précision du modèle en cire est décisive pour obtenir des angles nets.
Une fois l’arbre en cire monté, la fonderie prépare le plâtre réfractaire qui formera le moule autour de l’arbre. Ce moulage doit être parfaitement homogène pour éviter les porosités et les retassures, ces cavités internes qui fragilisent la pièce en métal. Le noyau de cire interne disparaît lors de la cuisson, mais la moindre bulle dans le plâtre réfractaire se traduira par un défaut dans la fonte coulée, que le polisseur devra ensuite corriger au prix de longues heures de reprise.
Au moment de la coulée, la technique de fonte impose une température précise pour chaque famille de métaux. Les métaux à basse fusion, comme certains alliages de bronze d’art, demandent moins d’énergie que la fusion de l’argent ou que l’or, mais restent tout aussi exigeants en termes de propreté de la fonte. À titre indicatif, un alliage d’or 18 carats jaune se coule souvent autour de 1 050–1 100 °C, tandis que l’argent 925 se situe plutôt vers 950–1 000 °C, avec un contrôle strict de l’oxydation.
Après refroidissement, le décochage consiste à casser le moule en plâtre pour libérer l’arbre métal, désormais entièrement en métaux précieux ou en bronze. Chaque pièce est ensuite séparée de l’arbre à la scie ou à la fraise, puis les points d’attache sont limés pour rendre le bijou parfaitement lisse. Ce n’est qu’à ce stade que la pièce révèle vraiment son potentiel, avant le sertissage des gemmes et les finitions qui feront la différence entre un simple moulage à la cire perdue et une pièce de haute joaillerie digne de la place Vendôme.
De l’Antiquité à la CAO : une technique éternelle, des outils nouveaux
La fonte à cire perdue en joaillerie est une héritière directe des bronzes antiques, mais elle dialogue aujourd’hui avec la 3D. Les statuettes en bronze d’art de la Grèce ou du Bénin reposaient déjà sur un modèle en cire unique, sacrifié lors de la coulée, exactement comme un bijou contemporain de Cartier ou de Boucheron. La technique est restée la même, mais les outils ont changé, des cires sculptées à la main aux impressions numériques ultra précises.
Dans les ateliers de fonderie qui travaillent pour la haute joaillerie, la CAO permet de concevoir des modèles en cire d’une complexité impossible à obtenir uniquement au bocfil et à la lime. Un bracelet articulé, une montre joaillière dont le cadran disparaît sous les pierres, ou un chaton ajouré pour un diamant taille émeraude peuvent être modélisés en 3D, puis imprimés en cire fondue couche après couche. Ce passage par le modèle en cire imprimé n’abolit pas la technique de fonte, il la renforce en offrant un contrôle millimétré sur les volumes.
Une fois l’impression terminée, ces modèles en cire rejoignent l’arbre en cire, exactement comme les cires sculptées à la main. Le moulage dans le plâtre réfractaire reste identique, tout comme la cuisson qui évacue la cire fondue et laisse un moule négatif prêt pour la fonte coulée. Que l’on coule du bronze d’art, de l’or ou une fusion d’argent, la fonderie suit les mêmes protocoles de basse fusion ou de haute fusion selon les métaux utilisés.
Les montres joaillières spectaculaires, où le cadran disparaît sous un pavage de diamants ou de saphirs, illustrent parfaitement ce dialogue entre tradition et technologie. Pour comprendre comment ces volumes sont pensés, on peut observer les créations décrites dans cet article sur les montres joaillières aux cadrans dissimulés, où chaque serti grain ou serti neige est anticipé dès le modèle en cire. La fonte à cire perdue devient alors un outil de liberté formelle, permettant des pièces où la structure métallique disparaît presque sous les gemmes.
Malgré la sophistication des logiciels, le geste du fondeur reste décisif au moment de la fonte à cire perdue. Il doit adapter la température du métal en fusion, la vitesse de coulée et la pression, qu’il s’agisse de fusion de bronze ou de fusion d’argent, pour éviter les retassures et les manques. La technique de fonte ne se réduit pas à une équation numérique ; elle reste un savoir empirique, transmis d’atelier en atelier, où chaque bijou est une expérience unique.
Volumes organiques, séries maîtrisées : ce que la cire perdue rend possible
La force de la fonte à cire perdue en joaillerie réside dans sa capacité à traduire des formes organiques en métal. Un bijou inspiré d’une branche, d’une vague ou d’un motif baroque peut être sculpté en cire avec une liberté totale, puis figé dans un moule en plâtre qui enregistre chaque détail. Le moulage en cire permet ainsi des volumes que le travail direct sur métal rendrait presque impossibles ou démesurément coûteux.
Pour les maisons comme Van Cleef ou JAR, cette technique ouvre un champ immense pour les bagues sculpturales, les clips d’oreille volumineux ou les pendentifs architecturés. La conception commence souvent par un modèle en cire très expressif, où l’on exagère les reliefs pour anticiper le polissage et les reprises après fonte coulée. Une fois l’arbre métal obtenu, chaque pièce est retravaillée à la main, ce qui explique pourquoi deux bijoux issus du même arbre en cire ne sont jamais parfaitement identiques.
La fonte à cire perdue permet aussi de produire des petites séries de bijoux, tout en conservant une forme de singularité. Un atelier peut couler plusieurs pièces à partir d’un même arbre de moulage, mais le moule en plâtre étant détruit à chaque coulée, il n’existe pas de matrice éternelle comme dans l’emboutissage. Chaque nouvelle fonte à la cire perdue implique un nouveau moule perdu, une nouvelle cuisson, une nouvelle aventure de métal en fusion, avec ses micro variations de surface.
Pour la passionnée qui s’intéresse aux piercings d’oreille en joaillerie fine, cette technique explique la diversité des mini bijoux proposés. Les micro créoles, les puces serties de diamants taille rose ou princesse, ou les motifs d’oreille en cascade peuvent être réalisés par fonte à cire perdue, puis ajustés un par un pour un confort parfait. On le voit dans l’essor du piercing d’oreille en joaillerie fine, où chaque bijou, même minuscule, est pensé comme une pièce à part entière.
Cette liberté formelle a un prix : la reprise après fonderie est incontournable. Les outils de polissage, les fraises et les brunissoirs corrigent les petites porosités, affinent les griffes de sertissage et redonnent de la tension aux lignes. La fonte à cire perdue n’est pas une fin en soi, mais un tremplin vers le travail de main, où le bijou quitte le statut de simple moulage pour devenir un objet de désir.
Limites, défauts et finitions : ce que la fonte ne fait pas à votre place
La fonte à cire perdue en joaillerie a ses ombres, que les ateliers sérieux ne cachent jamais. Toute fonte coulée peut générer des porosités internes, des retassures ou des manques, surtout dans les zones épaisses ou mal alimentées par l’arbre métal. Le rôle du fondeur est de limiter ces défauts par une technique de fonte maîtrisée, mais le risque zéro n’existe pas.
Pour réduire ces aléas, la conception du modèle en cire doit intégrer des règles de circulation du métal en fusion. Les canaux de coulée, la position sur l’arbre en cire et l’épaisseur des parois sont calculés pour que la fusion de bronze, l’or ou la fusion d’argent remplissent chaque recoin du moule en plâtre sans se figer trop tôt. Un bon moulage, bien pensé dès la cire, vaut souvent mieux qu’une correction tardive sur métal.
Après décochage, chaque pièce est inspectée à la loupe, parfois radiographiée pour les bijoux de très haute valeur. Les zones présentant des porosités sont reprises par soudure, limées, puis repolies, avant même que le sertisseur ne pose la première pierre en serti clos, en griffes ou en grain. Cette étape de contrôle qualité distingue une simple production de fonderie d’un bijou de haute joaillerie, où la structure interne doit être aussi irréprochable que l’éclat extérieur.
La technique de cire perdue implique aussi une forme d’acceptation de la variation. Deux bagues issues de la même série de moulage en cire peuvent présenter de légères différences de volume ou de tension de ligne, que l’œil exercé d’un gemmologue ou d’un expert de la place Vendôme saura repérer. Pour la collectionneuse, cette micro variabilité est moins un défaut qu’une signature, la preuve que le bijou est passé par le feu plutôt que par une simple presse.
Au final, la fonte à cire perdue ne remplace ni le dessin, ni la main, ni le regard. Elle offre un langage de volumes et de matières, où le moule en cire est condamné à disparaître pour que le bijou existe, et où chaque arbre métal raconte une histoire de risque et de maîtrise. En joaillerie, ce n’est pas le carat qui compte, mais la lumière qui en sort.
FAQ sur la fonte à cire perdue en joaillerie
Pourquoi le moule est-il détruit à chaque fonte à cire perdue ?
Le moule en plâtre réfractaire est cassé lors du décochage pour libérer l’arbre métal et les pièces. Ce plâtre adhère fortement au métal en fusion et ne peut pas être réutilisé sans perdre la précision du moulage. Chaque coulée nécessite donc un nouveau moule en plâtre, ce qui renforce la rareté de chaque bijou.
Quelle différence entre un bijou forgé et un bijou coulé à la cire perdue ?
Un bijou forgé est mis en forme directement dans le métal par martelage, laminage et limage. Un bijou issu de fonte à cire perdue naît d’un modèle en cire, puis d’un moulage et d’une fonte coulée, avant d’être repris à la main. La fonte permet des volumes plus organiques, tandis que la forge offre souvent des lignes plus tendues et une structure très dense.
La fonte à cire perdue est-elle adaptée à tous les métaux de joaillerie ?
Cette technique convient à la plupart des métaux utilisés en joaillerie, comme l’or, le platine, l’argent et certains bronzes. Chaque métal en fusion demande toutefois des paramètres spécifiques de température et de refroidissement pour éviter les porosités et les retassures. Les ateliers de fonderie ajustent leur technique de fonte selon la nature de l’alliage.
Peut-on reconnaître à l’œil nu un bijou issu de la cire perdue ?
Un œil entraîné peut parfois repérer des indices, comme certaines transitions de volume ou des traces de reprise sur des zones épaisses. Après polissage et finitions, un bijou de haute joaillerie issu de fonte à cire perdue reste cependant difficile à distinguer d’une pièce entièrement façonnée à la main. La différence se joue surtout dans la conception initiale et dans la structure interne de la pièce.
La fonte à cire perdue diminue-t-elle la qualité d’un bijou par rapport à un travail entièrement manuel ?
La qualité dépend moins de la technique que du niveau d’exigence de l’atelier et des finitions. Une fonte à cire perdue bien maîtrisée, suivie de reprises soignées, peut donner un bijou aussi durable et raffiné qu’une pièce forgée. Ce qui fait la différence, c’est la rigueur du dessin, du modèle en cire, de la fonderie et des finitions, plus que le choix de la méthode.